Kısa cevap: Sacta elde edilen diş sayısı yaklaşık sac kalınlığı ÷ hatve kadardır. 1,5 mm sacta M6 (1,0 hatve) yalnızca ~1,5 diş verir. Yeterli diş sayısına ulaşmak için delik, kalıp içinde flanşlı (ekstrüzyonlu) hâle getirilir; böylece diş boyu sac kalınlığının yaklaşık 1,5–2 katına çıkar ve aynı istasyon dizisinde ovalama kılavuzuyla diş çekilir.
Sac parçalarda vida dişi tasarlarken en sık yapılan hata, diş ölçüsünü sac kalınlığından bağımsız seçmektir. Bu rehberde sac kalınlığının diş taşıma kapasitesini nasıl sınırladığını, flanşlı delikle bu sınırın nasıl aşıldığını ve kalıp içi kılavuz çekmede adımların nasıl planlandığını anlatıyoruz.
Sac kalınlığı kaç diş eder?
Bir dişin taşıyabileceği yük, cıvatayla temas eden tam diş sayısına bağlıdır. Sac parçada bu sayı kabaca n ≈ t / P ile bulunur (t: sac kalınlığı, P: hatve). Deliğin giriş ve çıkışındaki yarım dişler tam yük taşımadığı için gerçek tam diş sayısı bir miktar daha azdır.
Talaşlı imalatta somun yüksekliği genellikle nominal çapa yakın tutulur; sac parçada bu çoğu zaman mümkün değildir. Pratikte kritik olmayan bağlantılarda en az 2–3 tam diş hedeflenir; yük taşıyan bağlantılarda ise cıvata sınıfı, sıkma torku ve malzemeye göre sıyırma testleri yapılmalıdır.
Sac kalınlığı – hatve tablosu (yaklaşık diş sayısı)
| Sac kalınlığı | M3 (0,5) | M4 (0,7) | M5 (0,8) | M6 (1,0) | M8 (1,25) | M10 (1,5) |
|---|---|---|---|---|---|---|
| 0,8 mm | 1,6 | 1,1 | 1,0 | 0,8 | 0,6 | 0,5 |
| 1,0 mm | 2,0 | 1,4 | 1,3 | 1,0 | 0,8 | 0,7 |
| 1,5 mm | 3,0 | 2,1 | 1,9 | 1,5 | 1,2 | 1,0 |
| 2,0 mm | 4,0 | 2,9 | 2,5 | 2,0 | 1,6 | 1,3 |
| 3,0 mm | 6,0 | 4,3 | 3,8 | 3,0 | 2,4 | 2,0 |
| 4,0 mm | 8,0 | 5,7 | 5,0 | 4,0 | 3,2 | 2,7 |
| 5,0 mm | 10,0 | 7,1 | 6,3 | 5,0 | 4,0 | 3,3 |
Tabloya göre örneğin 2 mm sacta M4 ve M5 kabul edilebilir diş sayısı verirken, M8 ve M10 için diş sayısı yetersiz kalır. Bu durumda iki yol vardır: daha kalın sac veya flanşlı delik.
Flanşlı (ekstrüzyonlu) delik nedir?
Flanşlı delik; sacta küçük bir ön delik delindikten sonra, şekillendirme zımbasıyla malzemenin delik çevresinden aşağı doğru akıtılarak bir boyun (yaka) oluşturulmasıdır. Boyun yüksekliği (h), malzemenin sünekliğine ve ön delik çapına bağlı olarak genellikle sac kalınlığının yaklaşık 1,5–2 katına ulaşır. Böylece aynı sac kalınlığında diş boyu artar ve ovalama kılavuzu bu boyun içinde dişi şekillendirir.
Kalıp içinde flanşlı delik ve diş çekme adımları
- Pilot delik: boyun yüksekliğini ve kenar çatlamasını belirleyen küçük ön delik zımbayla delinir.
- Ekstrüzyon: şekillendirme zımbası malzemeyi akıtarak boyunu oluşturur; boynun iç çapı ovalama kılavuzunun ön delik çapına eşit olacak şekilde tasarlanır.
- (Gerekirse) kalibrasyon: iç çap ve boyun yüksekliği ayrı bir istasyonda düzeltilir.
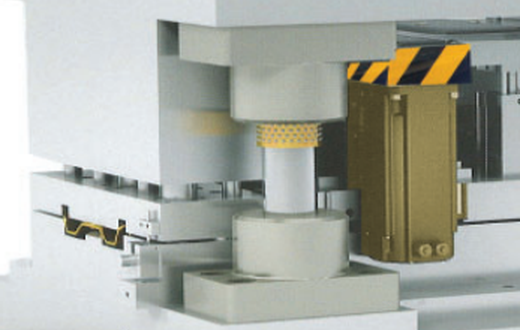
- Ovalama ile diş: servo kalıp içi kılavuz çekme ünitesi pres sinyaliyle tetiklenir ve dişi boyun içinde şekillendirir.
Boyun iç çapı için ovalama kılavuzu ön delik çapı tablosunu kullanabilirsiniz. Ekstrüzyonda boyun cidarı inceldiği için, ovalamada oluşan radyal kuvvet ince cidarı esnetebilir; bu nedenle ilk denemelerde diş kalitesi tampon mastarla mutlaka doğrulanmalıdır.
Tasarım kuralları ve dikkat edilecekler
- Malzeme sünekliği: DC01–DC04 gibi derin çekme çelikleri ve S235 kolay ekstrüde edilir. Yüksek mukavemetli çeliklerde ve sertleştirilmiş alüminyum alaşımlarında boyun kenarında çatlama riski artar; deneme ile doğrulanmalıdır.
- Pilot delik kenar kalitesi: çapaklı veya yırtık kenar, ekstrüzyonda çatlak başlatır. Pilot delik zımbasının keskin ve doğru boşlukta olması gerekir.
- Kenar ve büküm mesafesi: ekstrüzyon bölgesi parça kenarına ve büküm hatlarına çok yakın olursa sac yırtılır veya şekil bozulur; mesafe malzeme ve kalınlığa göre belirlenmelidir.
- Çapak yönü: boyun, montajda karşı parçaya bakan yüzeye göre planlanmalıdır.
- Eş eksenlilik: pilot delik, ekstrüzyon ve diş istasyonları aynı pilot pim referansına bağlı olmalıdır; eksen kaçıklığı kılavuz kırılmasının en sık nedenlerindendir.
Mühendislik desteği
Parça çiziminizi ve sac kalınlığınızı paylaşın; diş ölçüsü, boyun yüksekliği ve uygun AR modeli (AR340, AR560, AR810) için öneri hazırlayalım.
Sac çok ince ise: alternatifler
Flanşlı delik de yeterli diş boyu sağlamıyorsa veya bağlantı yüksek yük taşıyorsa kaynak somunu, presli (sıkma) somun ya da perçin somun düşünülebilir. Bu yöntemlerin maliyet ve süreç açısından karşılaştırmasını kaynak somunu, perçin somun mu, kalıp içi diş çekme mi? yazımızda bulabilirsiniz.
Sık sorulan sorular
1 mm saca M6 diş çekilir mi?
1 mm sacta M6 (1,0 hatve) yalnızca yaklaşık 1 diş verir. Flanşlı delikle diş boyu yaklaşık 1,5–2 mm'ye çıkarılarak 1,5–2 diş elde edilebilir; yüksek yüklü bağlantılar için kaynak veya presli somun daha uygun olabilir.
Sac kalınlığına göre kaç diş elde edilir?
Yaklaşık diş sayısı sac kalınlığının hatveye bölümüdür (n ≈ t / P). Örneğin 2 mm sacta M5 (0,8 hatve) yaklaşık 2,5 diş verir.
Flanşlı (ekstrüzyonlu) delik diş boyunu ne kadar artırır?
Malzemeye ve pilot delik çapına bağlı olarak boyun yüksekliği genellikle sac kalınlığının yaklaşık 1,5–2 katına ulaşır.
İnce saca hangi kılavuz kullanılmalı?
Ovalama (form) kılavuzu. Talaş üretmez, dişi şekillendirerek oluşturduğu için ince sacda daha dolu ve mukavemetli diş verir; kalıp içi uygulamada da zorunludur.
Flanşlı delik ve diş aynı kalıpta yapılabilir mi?
Evet. Progresif kalıpta pilot delik, ekstrüzyon ve kalıp içi kılavuz çekme ardışık istasyonlarda yapılabilir; parça presten dişli olarak çıkar.