Kısa cevap: Ovalama (form) kılavuzunda ön delik çapı, kesme kılavuzundan daha büyüktür ve yaklaşık olarak nominal çap − 0,45…0,50 × hatve formülüyle bulunur. Örneğin M6 için 5,50–5,55 mm, M8 için 7,38–7,45 mm, M10 için 9,25–9,32 mm kullanılır. Aşağıdaki tablo M2–M12 kaba hatveli metrik dişlerin tamamını kapsar.
Kalıp içi kılavuz çekmede başarıyı belirleyen en kritik parametre ön delik çapıdır. Delik birkaç yüzde milimetre küçük olduğunda tork hızla yükselir ve kılavuz kırılabilir; büyük olduğunda ise diş yeterince dolmaz ve bağlantı mukavemeti düşer. Bu rehberde ön delik çapının nasıl hesaplandığını, sac kalıbında deliğin zımbayla açılmasının neyi değiştirdiğini ve diş kalitesinin nasıl kontrol edileceğini anlatıyoruz.
Ovalama kılavuzunda ön delik neden daha büyük?
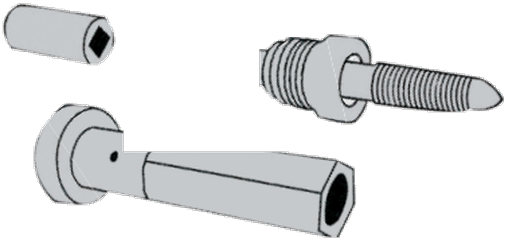
Kesme kılavuzu malzemeden talaş kaldırarak diş açar; delik ne kadar küçükse o kadar fazla malzeme kesilir. Ovalama kılavuzu ise talaş kaldırmaz: malzemeyi plastik olarak iterek dişin tepe noktalarına doğru akıtır. Akan malzeme dişin iç çapını (diş dibinden karşı tarafa olan çapı) oluşturduğundan, ön deliğin kesme kılavuzuna göre daha büyük seçilmesi gerekir. Aksi hâlde akacak fazla malzeme sıkışır, tork aşırı yükselir ve kılavuz kırılır.
- Ön delik küçükse: tork artar, kılavuz aşınması hızlanır, kırılma riski yükselir; dişte aşırı dolma ve mastar sıkışması görülebilir.
- Ön delik büyükse: diş profili tam oluşmaz, diş yüksekliği azalır; sıyırma (diş sıyrılması) mukavemeti düşer.
- Doğru aralıkta: düzgün tork, uzun takım ömrü ve 6H toleransında, yüzeyi pürüzsüz dişler elde edilir.
Ovalama kılavuzu ön delik çapı formülü
Metrik kaba ve ince hatveli dişler için pratikte kullanılan yaklaşık formül şudur:
Ön delik çapı (mm) ≈ Nominal çap − (0,45 … 0,50) × Hatve
Örnek: M8 × 1,25 için 8 − 0,50 × 1,25 = 7,375 mm ve 8 − 0,45 × 1,25 = 7,44 mm bulunur; pratikte 7,4 mm kullanılır. Katsayı 0,50'ye yaklaştıkça diş daha dolu, tork daha yüksek olur; 0,45'e yaklaştıkça tork düşer, diş yüksekliği bir miktar azalır. Kılavuz üreticileri kaplama, malzeme grubu ve tolerans sınıfına göre farklı değerler önerebileceğinden, kesin değer için kullandığınız kılavuzun kataloğu esas alınmalıdır.
M2–M12 ovalama kılavuzu ön delik çapı tablosu
Tablo, ISO metrik kaba hatveli dişler (6H) için ovalama kılavuzu ön delik aralığını ve karşılaştırma için kesme kılavuzu matkap çapını gösterir. Son sütunda ilgili Arkoz kalıp içi kılavuz çekme ünitesi yer alır.
| Diş | Hatve (mm) | Ovalama ön delik (mm) | Kesme kılavuzu matkap (mm) | Arkoz ünitesi |
|---|---|---|---|---|
| M2 | 0,40 | 1,80 – 1,82 | 1,60 | — |
| M2,5 | 0,45 | 2,28 – 2,30 | 2,05 | — |
| M3 | 0,50 | 2,75 – 2,80 | 2,50 | AR340 |
| M4 | 0,70 | 3,65 – 3,70 | 3,30 | AR340 |
| M5 | 0,80 | 4,60 – 4,65 | 4,20 | AR560 |
| M6 | 1,00 | 5,50 – 5,55 | 5,00 | AR560 |
| M8 | 1,25 | 7,38 – 7,45 | 6,80 | AR810 |
| M10 | 1,50 | 9,25 – 9,32 | 8,50 | AR810 |
| M12 | 1,75 | 11,13 – 11,20 | 10,20 | — |
Tablodaki değerler başlangıç noktasıdır. Seri üretime geçmeden önce deneme parçalarında tork ve mastar kontrolüyle doğrulanmalıdır.
Kalıp içinde ön delik: matkap değil zımba
Talaşlı imalatta ön delik matkapla açılır; sac kalıbında ise delik bir önceki istasyonda zımba ile delinir. Zımbayla açılan delik matkap deliğinden farklı davranır:
- Kesit iki bölgelidir: zımba tarafında parlak kesme bölgesi, matris tarafında ise koniye yakın bir kırılma bölgesi oluşur. Ovalama kılavuzu, deliğin en dar bölgesine göre torklanır.
- Geri esneme deliği küçültür: özellikle yüksek mukavemetli ve paslanmaz çeliklerde delik, zımba çapından birkaç yüzde milimetre küçük çıkabilir. Bu nedenle zımba çapı genellikle tablodaki aralığın üst sınırına yakın seçilir.
- Zımba aşındıkça delik küçülür: seri üretimde zımba aşınması deliği zamanla daraltır ve tork yavaş yavaş yükselir. Servo kontrollü ünitelerde tork eğilimini izlemek, kılavuz kırılmadan önce zımba bakım zamanını gösterir.
- Matris boşluğu önemlidir: çok büyük kesme boşluğu kırılma bölgesini büyütür; diş boyu kısa olan ince saclarda bu, dolu diş sayısını azaltır.
Pratik ipucu
İlk denemede zımba çapını tablonun üst sınırında seçin, birkaç parçada tork değerini ve 6H tampon mastarla dişi kontrol edin; gerekiyorsa çapı 0,02–0,05 mm adımlarla düzeltin. Ön delik ve ovalama istasyonlarının aynı şerit pozisyonlama (pilot) referansına bağlı olması eş eksenliliği garanti eder.
Malzemeye göre ön delik ayarı
Ovalama, malzemenin plastik şekil değiştirebilmesine dayanır. Bu yüzden ön delik seçimi malzemeden de etkilenir:
| Malzeme grubu | Öneri |
|---|---|
| Yumuşak çelik (DC01–DC04, S235) | Tablonun orta değeri; iyi yağlama ile uzun takım ömrü. |
| Yüksek mukavemetli çelik (HSLA, S355 ve üzeri) | Üst sınıra yakın çap; tork limiti ve yağlama kontrolü kritik. |
| Paslanmaz çelik (AISI 304/316) | Üst sınır; pekleşme nedeniyle düşük devir ve uygun kaplamalı kılavuz. |
| Alüminyum alaşımları | Orta–alt değer; sıvanmayı önlemek için uygun yağ ve kaplama. |
| Pirinç ve bakır | Orta değer; sünek malzemelerde dolu diş kolay elde edilir. |
Genel kural olarak ovalama; yeterli uzama kabiliyetine sahip sünek malzemelerde uygundur. Dökme demir gibi gevrek malzemeler ovalamaya uygun değildir. Malzeme sertliği ve uzama değeri için kılavuz üreticisinin uygulama sınırlarına bakılmalıdır.
Ovalama dişi nasıl kontrol edilir?
Ovalama ile oluşturulan dişin iç çapında, akan malzemenin birleştiği yerde hafif bir "çatal" (V izi) görülür. Bu normaldir ve dişin taşıma kapasitesini azaltmaz. Kalite kontrolde şu adımlar önerilir:
- 6H (veya çizimde belirtilen sınıf) tampon mastarla geçer/geçmez kontrolü.
- Kritik parçalarda iç çap ölçümü ve kesit (makro) kontrolü ile diş dolumunun doğrulanması.
- Seri üretimde tork eğiliminin ve ünite sensör sinyalinin takip edilmesi.
Arkoz AR serisi hangi ön delik aralığıyla çalışır?
Arkoz kalıp içi kılavuz çekme üniteleri (elektronik kontrollü vida dişi şekillendirme üniteleri) katalog değerleri şöyledir:
| Model | Diş | Ön delik (Ø mm) | Kılavuz hızı | Motor |
|---|---|---|---|---|
| AR340 | M3 – M4 | 2,80 – 3,70 | 3000 rpm | 400 W |
| AR560 | M5 – M6 | 4,65 – 5,55 | 1460 rpm | 400 W |
| AR810 | M8 – M10 | 7,40 – 9,30 | 2500 rpm | 750 W |
Ünite yalnızca ovalama kılavuzu ile kullanılır; kesme kılavuzunun neden kalıp içinde kullanılmadığını ovalama kılavuzu makalemizde açıkladık. İnce saclarda yeterli diş sayısına ulaşmak için flanşlı (ekstrüzyonlu) delik rehberimize göz atabilirsiniz.
Sık sorulan sorular
M6 ovalama kılavuzu için ön delik çapı kaç mm olmalı?
M6 × 1,0 ovalama kılavuzu için ön delik 5,50–5,55 mm olmalıdır. Aynı diş için kesme kılavuzunda 5,0 mm matkap kullanılır.
M8 ovalama kılavuzu delik çapı nedir?
M8 × 1,25 için ön delik 7,38–7,45 mm aralığındadır; pratikte 7,4 mm kullanılır.
M5 ve M4 ovalama kılavuzu için ön delik kaç olmalı?
M5 × 0,8 için 4,60–4,65 mm, M4 × 0,7 için 3,65–3,70 mm önerilir.
M10 ovalama kılavuzu ön delik çapı nedir?
M10 × 1,5 için 9,25–9,32 mm aralığı kullanılır; Arkoz AR810 ünitesinde katalog değeri 9,30 mm'dir.
Ovalama kılavuzu ön deliği neden kesme kılavuzundan büyüktür?
Ovalama kılavuzu talaş kaldırmaz, malzemeyi iterek dişin tepesine akıtır. Akan malzeme dişin iç çapını oluşturduğu için ön deliğin daha büyük olması gerekir.
Ön delik küçük olursa ne olur?
Tork hızla yükselir, kılavuz aşınması artar ve kılavuz kırılabilir. Dişte aşırı dolma nedeniyle mastar sıkışabilir.
Sac parçada ön delik zımba ile açılabilir mi?
Evet. Kalıp içi kılavuz çekmede ön delik bir önceki istasyonda zımba ile delinir. Geri esneme ve zımba aşınması nedeniyle zımba çapı genellikle önerilen aralığın üst sınırına yakın seçilir.