Kalıp içi kılavuz çekme (in-die tapping), preste şekillenen sac parçaya, parça kalıbı terk etmeden vida dişi açma yöntemidir. Bu yazıda teknolojinin çalışma prensibini, klasik diş çekmeden farkını ve sağladığı avantajları ele alıyoruz.

Kalıp içi kılavuz çekme nedir?
Geleneksel üretimde sac parça önce preste kesilip şekillendirilir, ardından ayrı bir tezgâhta diş çekilir. Kalıp içi kılavuz çekme ise bu ikinci adımı ortadan kaldırır: diş çekme ünitesi doğrudan kalıbın içine entegre edilir ve parça preste tamamlanır.
Nasıl çalışır?
Servo sürücülü ünite, pres strokundan bağımsız çalışır. Pres parçayı konumladığında ünite devreye girer ve ovalama kılavuzuyla dişi şekillendirir. Tüm çevrim, elektronik olarak kontrol edilen birkaç adımdan oluşur:
- Pres ile senkronizasyon (32 SPM'ye kadar)
- Servo motorun her diş adımını kontrol etmesi
- Sensör sinyali ile dişin doğrulanması
- Kılavuzun ilerlemeden daha hızlı geri çekilmesi
Klasik yöntemden farkı
Klasik diş çekmede parça presten çıkar, taşınır, ikinci bir tezgâhta yeniden konumlanır ve diş çekilir. Her ek tutuş hem zaman hem de pozisyon hatası riski demektir. Kalıp içi kılavuz çekmede parça hiç hareket etmez; konum hassasiyeti kalıp tarafından garanti edilir.
Başlıca avantajlar
Tek operasyon; daha az işçilik, daha az taşıma ve sıfır ikincil tezgâh. Ovalama kılavuzu talaş üretmediği için kalıp içi kullanım güvenlidir ve dişler daha mukavemetlidir. Sensör doğrulama sayesinde hatalı parça hatta kalmaz.
Hangi parçalarda kullanılır?
Kalıp içi kılavuz çekme; yüksek adetli, preste kesilip şekillendirilen ve üzerinde M3–M10 arası vida dişi bulunan sac parçalar için idealdir. Otomotiv yan sanayinde braketler, koltuk rayları, menteşe ve takviye sacları; beyaz eşyada gövde ve bağlantı parçaları; elektrik pano ve kabinlerinde montaj sacları; makine ve hidrolik ekipmanda taşıyıcı braketler tipik örneklerdir.
Sistemin bileşenleri
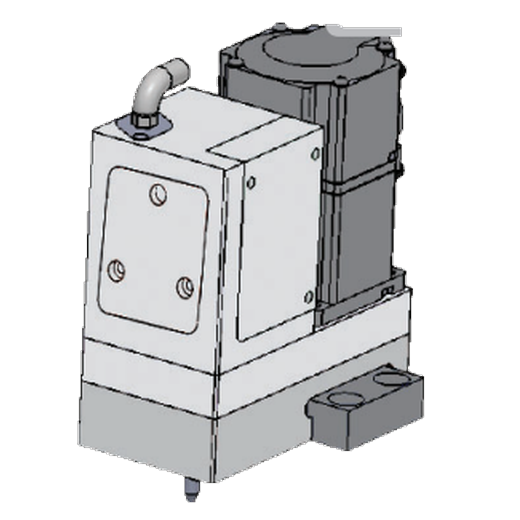
- Kılavuz çekme ünitesi: kalıba monte edilen, servo motorla kılavuzu döndüren ve ilerleten gövde (Arkoz AR serisinde Direct Drive, hava destekli).
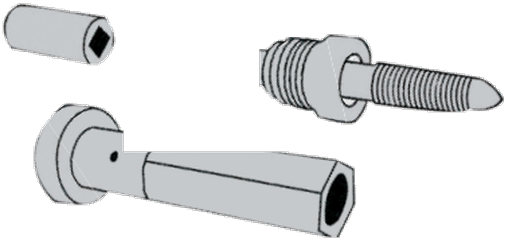
- Ovalama kılavuzu ve tutucu somun: talaşsız diş şekillendiren kılavuz ve saniyeler içinde değişimi sağlayan tutucu.
- Kontrol paneli: devir, derinlik ve çalışma modunun (otomatik/manuel) ayarlandığı LCD panel.
- Pres sinyali ve sensör: üniteyi doğru anda tetikleyen ve dişin tamamlandığını doğrulayan sinyal hattı.
- Yağlama: diş bölgesine şekillendirme yağı ulaştıran düzenek; takım ömrünün belirleyicisidir.
Bir diş çekme çevrimi adım adım
- Şerit bir adım ilerler ve pilot pimlerle konumlanır.
- Pres, ön delik istasyonunda deliği zımbayla deler (bir önceki strokta).
- Kalıp kapanırken pres sinyali üniteyi tetikler.
- Servo motor ovalama kılavuzunu ayarlanan devirde ilerletir ve dişi şekillendirir.
- Kılavuz, ilerlemeden daha hızlı geri çekilir.
- Sensör dişin tamamlandığını doğrular; hata varsa pres durdurulur, hatalı parça hatta ilerlemez.
Kalıp tasarımında dikkat edilecekler
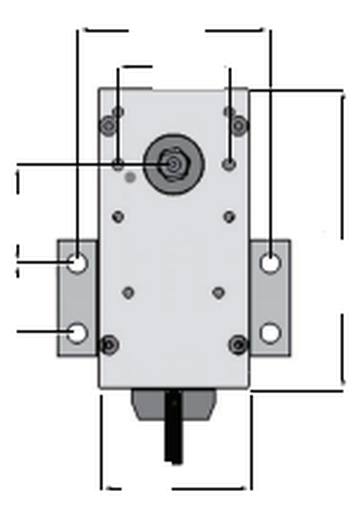
Ünite için kalıpta yeterli istasyon boşluğu ve montaj alanı bırakılmalı; ön delik istasyonu ile diş istasyonu aynı pilot referansına bağlanmalı; parça diş çekme sırasında baskı plakasıyla sabitlenmeli; yağlama ve kablolama kalıp bakımını zorlaştırmayacak şekilde planlanmalıdır. Doğru ön delik çapı için ovalama kılavuzu ön delik çapı tablosunu, ince saclar için flanşlı delik rehberini kullanabilirsiniz.
Diş ölçüsüne göre doğru model
| Model | Diş | Ön delik Ø | Motor | Kılavuz hızı |
|---|---|---|---|---|
| AR340 | M3 – M4 | 2,80 – 3,70 mm | 400 W | 3000 rpm |
| AR560 | M5 – M6 | 4,65 – 5,55 mm | 400 W | 1460 rpm |
| AR810 | M8 – M10 | 7,40 – 9,30 mm | 750 W | 2500 rpm |
Yatırımın ne zaman kendini ödeyeceğini geri ödeme hesaplayıcısıyla görebilir, mekanik ve servo üniteler arasındaki farkları karşılaştırma rehberimizde inceleyebilirsiniz. Tüm sorular için sık sorulan sorular sayfamıza göz atın.
Kısaca
Kalıp içi kılavuz çekme, diş çekmeyi presin içine taşıyarak üretimi tek adıma indirir. AR340, AR560 ve AR810 üniteleri M3–M10 aralığında bu çözümü sunar.